
Artykuł Cię zaciekawił? Dowiedziałeś się czegoś więcej? Koniecznie zostaw komentarz! Skomentuj jako pierwszy i podziel się swoimi wrażeniami. Napisz, jak oceniasz nasz artykuł i zostaw opinię. Weź udział w dyskusji. Masz wątpliwości i chcesz dowiedzieć więcej na temat poruszanego zagadnienia? Daj znać, o czym jeszcze chciałbyś przeczytać. Dziękujemy za Twój wkład w budowę bazy komentarzy. Zachęcamy do zapoznania się z pozostałymi artykułami i komentarzami innych użytkowników.
Chropowatość po śrutowaniu: jak dobór profilu zmienia przyczepność i trwałość powłoki antykorozyjnej
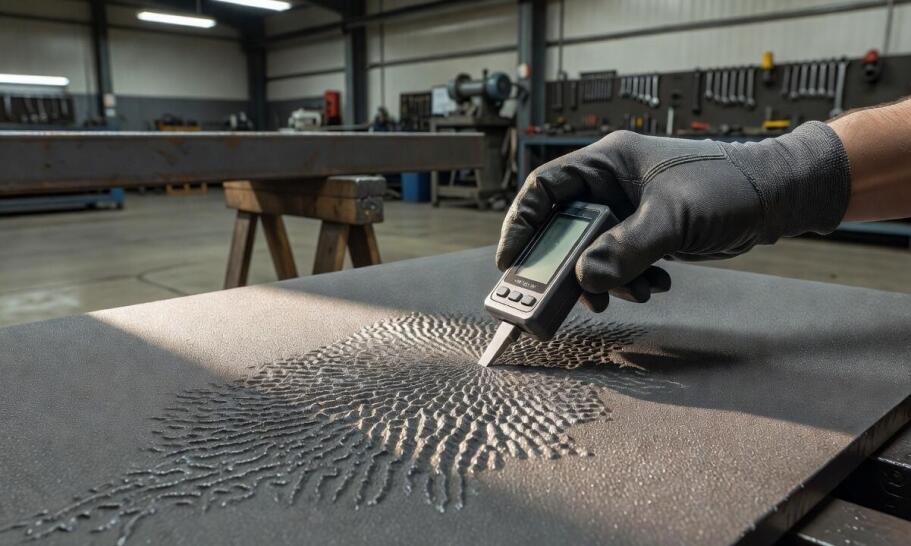
Powierzchnia metalu po obróbce strumieniowo-ściernej często wydaje się całkowicie gotowa do malowania. Detale bywają idealnie czyste według stopnia Sa 2,5 i pozbawione wszelkich widocznych zanieczyszczeń czy warstw zgorzeliny walcowniczej. Mimo tego doskonałego wyglądu powłoka antykorozyjna czasami odspaja się po zaledwie kilku miesiącach eksploatacji w trudnych warunkach. Główną przyczyną takich awarii jest zazwyczaj niewłaściwy profil chropowatości ukształtowany podczas fizycznego przygotowania podłoża. Ten krytyczny problem występuje najczęściej tam, gdzie ostateczny odbiór jakości ogranicza się wyłącznie do wzrokowej oceny czystości blachy. Pominięcie dokładnej weryfikacji głębokości i kształtu mikronierówności prowadzi do poważnych wad technologicznych całego systemu zabezpieczającego.
Mechaniczne zakotwienie i zwilżalność podłoża
Odpowiednio ukształtowana struktura powierzchni to znacznie więcej niż tylko ogólna szorstkość wyczuwalna pod palcami. Profil chropowatości działa jako fizyczne zakotwienie nakładanej powłoki, umożliwiając płynnej farbie głębokie wniknięcie w powstałe mikroskopijne wgłębienia. Zwiększa to wielokrotnie rzeczywistą powierzchnię kontaktu między stalą a nałożonym materiałem izolacyjnym. Skutkuje to radykalną poprawą parametrów zwilżania podłoża przez roztwory polimerowe. Farba może w ten sposób zbudować wyjątkowo silne wiązania adhezyjne. Zbyt gładka blacha mocno ogranicza siłę tej kotwicy i sprzyja powstawaniu zjawisk osmotycznych. Odpowiednio rozwinięty profil pozwala z kolei farbie na bardzo stabilne osadzenie się na metalu, co skutecznie chroni układ przed zerwaniem wskutek nagłych zmian temperatury czy silnych obciążeń dynamicznych.
Przeczytaj również: Jak wykonuje się zabezpieczenia antykorozyjne?
Rzetelna weryfikacja parametrów geometrycznych powierzchni wymaga zastosowania sprawdzonych narzędzi pomiarowych. Komparator wzorcowy opisany w międzynarodowej normie ISO 8503-1 umożliwia sprawną ocenę wizualno-dotykową. Wykorzystuje się do tego celu dedykowane płytki referencyjne typu G, przeznaczone dla ścierniwa ostrokrawędziowego, albo typu S dla ścierniwa kulistego. Bardziej zaawansowany sprzęt pomiarowy to specjalistyczny profilometr stykowy. To właśnie to urządzenie dostarcza precyzyjnych wartości ilościowych, w tym kluczowego parametru Rz, oznaczającego średnią wysokość z pięciu najwyższych wzniesień i pięciu najgłębszych wgłębień na wyznaczonym odcinku. Parametr ten kształtuje się już w pierwszej fazie obróbki warsztatowej. Prawidłowo przeprowadzone śrutowanie konstrukcji stalowych odpowiednio dobraną frakcją ścierniwa decyduje o finalnej rzeźbie całej mikrostruktury.
Przeczytaj również: Z jakich elementów ściernych korzysta się podczas śrutowania?
Parametry dopasowane do wymagań farby
Różne formulacje chemiczne farb potrzebują zupełnie innej głębokości oraz ostrości wierzchołków chropowatości. Renomowani producenci systemów powłokowych ściśle definiują te wymagania w oficjalnej dokumentacji technicznej swoich wyrobów. Technologie oparte na wysokocynkowych gruntach epoksydowych wymagają zazwyczaj wartości Rz na poziomie od 40 do 60 µm. Grubopowłokowe systemy poliuretanowe przeznaczone do pracy w wysoce korozyjnych środowiskach przemysłowych mają z reguły jeszcze wyższe oczekiwania względem geometrii podłoża. Karty technologiczne w takich przypadkach zalecają zazwyczaj utrzymanie parametru Rz w przedziale 50–80 µm. Wymagany profil wynika bezpośrednio ze specyfikacji karty technicznej wybranego systemu, a nie z popularnej normy ISO 12944. Wspomniany standard koncentruje się na opisie środowisk korozyjnych, zostawiając kwestię sztywnych wytycznych dla chropowatości samym producentom powłok.
Przeczytaj również: Zalety śrutowania konstrukcji stalowych
Niedopasowanie parametrów rzeźby podłoża wywołuje dwojakie negatywne konsekwencje eksploatacyjne. Zbyt płytki profil utrzymujący się poniżej zalecanego minimum drastycznie osłabia przyczepność mechaniczną zestawu. Skutkuje to odspajaniem się dużych płatów powłoki pod wpływem naturalnych naprężeń skurczowych samej farby lub przypadkowych uderzeń mechanicznych podczas montażu. Równie groźny jest profil zbyt głęboki lub skrajnie ostry dla cienkiej warstwy gruntu. Wystające szczyty nierówności przebijają wtedy nakładaną warstwę izolacji. Ostre wierzchołki pozostają niedomalowane i niezabezpieczone, stając się błyskawicznie ogniskami korozji punktowej. Zjawisko to występuje niezależnie od faktu, że całkowita średnia grubość nałożonego zabezpieczenia wydaje się w pełni poprawna.
Trwałość profesjonalnego zabezpieczenia antykorozyjnego zależy od ścisłej synchronizacji parametrów podłoża z wymaganiami nowoczesnej chemii malarskiej. Oczekiwana wieloletnia żywotność powłoki w ekstremalnych warunkach przemysłowych opiera się na precyzyjnym sterowaniu kształtem i głębokością występujących nierówności. Wymaga to odpowiedniego doboru rodzaju ścierniwa, regulacji ciśnienia roboczego oraz ciągłej kontroli metrologicznej na hali. Doświadczony wykonawca przemysłowy, taki jak Zakład Robót Antykorozyjnych Frykar, realizuje te założenia poprzez rygorystyczne przestrzeganie specyfikacji dostarczonych przez producentów farb. Zapewnia to stworzenie optymalnej kotwicy mechanicznej i bezproblemową eksploatację zabezpieczonych obiektów przez wiele lat.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Dodaj komentarz
Dziękujemy za dodanie komentarza
Po weryfikacji, wpis pojawi się w serwisie.
Błąd - akcja została wstrzymana
Komentarze użytkowników
Przeczytaj także
-

Jakie są najczęstsze przyczyny uszkodzeń zacisków hamulcowych?
Wstęp do tematu uszkodzeń zacisków hamulcowych jest kluczowy dla zrozumienia ich roli w bezpieczeństwie na drodze. Sprawne elementy tego systemu są niezbędne do efektywnego hamowania, a ich...
-

Jak serwis Fiat w Krakowie zapewnia najwyższą jakość napraw?
W Krakowie serwis Fiat wyróżnia się na tle konkurencji dzięki kompleksowej ofercie usług obejmującej naprawy mechaniczne oraz diagnostykę. Nowoczesne zaplecze techniczne i wykwalifikowana kadra...
-
Jak wygląda naprawa powypadkowa Skody od zgłoszenia szkody do odbioru auta
Po kolizji drogowej kierowca często ocenia auto na pierwszy rzut oka i uznaje, że uszkodzenia są niewielkie. Zderzak lub maska mogą wyglądać na nienaruszone, podczas gdy pod spodem kryją się...
-

Kiedy używana jest maszyna do wodorowania w branży samochodowej?
Maszyna do wodorowania to nowoczesne urządzenie, które rewolucjonizuje branżę motoryzacyjną. Dzięki niej procesy konserwacji i naprawy pojazdów stają się znacznie bardziej efektywne. Technologia ta...
-

Kiedy warto skorzystać z usług wypożyczalni auta dostawczego?
Czy zastanawiałeś się kiedyś, kiedy warto skorzystać z usług wypożyczalni auta dostawczego? Wiele osób uważa, że wynajem samochodu dostawczego jest tylko dla firm, ale tak naprawdę może być przydatny...
-

Dlaczego warto wybrać Loctite 574 do uszczelniania silników?
Loctite 574 to ceniony produkt w branży motoryzacyjnej, dzięki swoim unikalnym właściwościom. Idealnie sprawdza się w uszczelnianiu silników, wytrzymując wysokie ciśnienie i temperaturę. Jego...
-

Jak często trzeba robić przegląd okresowy?
Najważniejsze przeglądy samochodów to badanie techniczne i okresowe. Jeden z nich jest obowiązkowy, drugi jedynie zalecany przed producenta pojazdu. W artykule wyjaśniamy, na czym polega przegląd...
-
Jakie technologie zapewniają idealne dopasowanie odcienia lakieru samochodowego?
Idealne dopasowanie odcienia lakieru samochodowego jest kluczowe dla estetyki pojazdu oraz skuteczności napraw blacharskich. Precyzyjne odwzorowanie kolorów pozwala na niewidoczne połączenie między...